
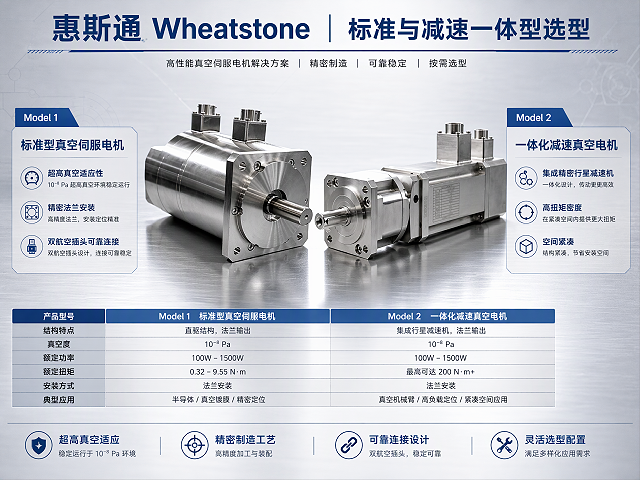
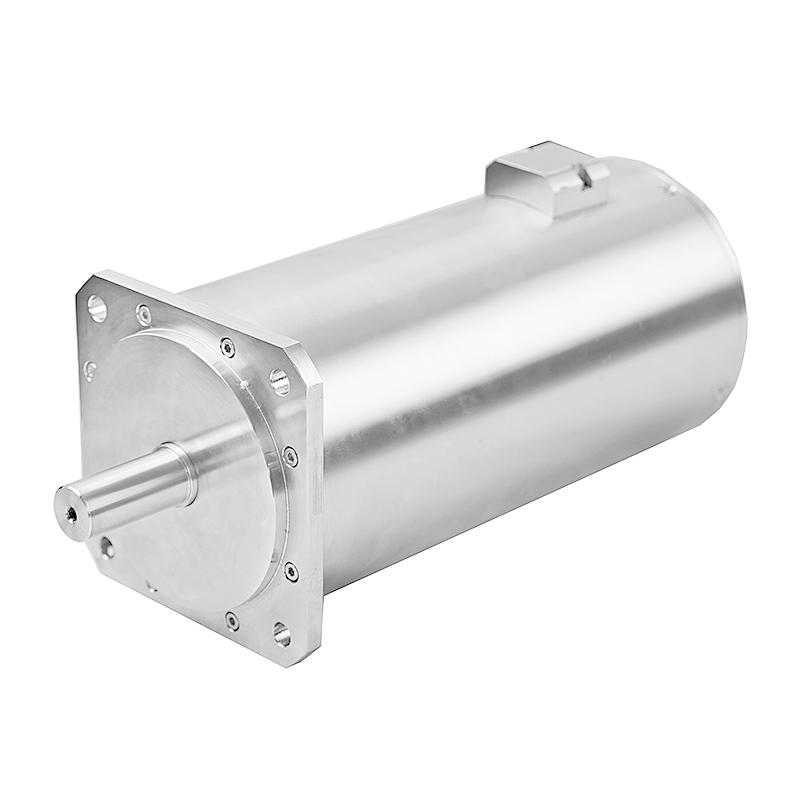
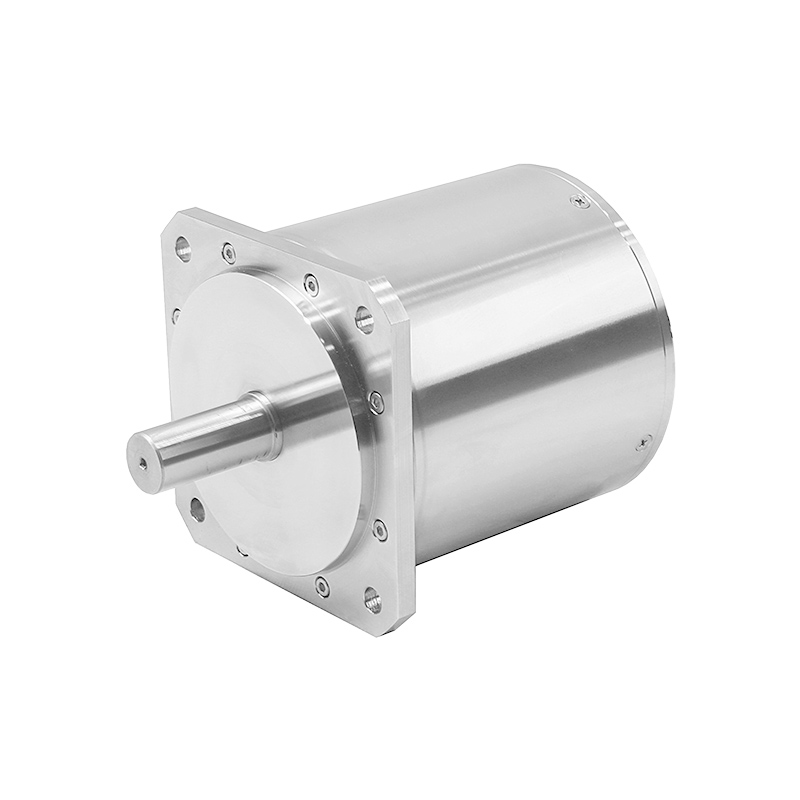
一句话答案:一台真空腔体能不能到 10⁻⁹ mbar,取决于腔内每平方厘米的放气量,而不是泵的名牌抽速。电机是腔内面积大、含有机物最多的部件之一,选型时必须把 TML / CVCM、可凝挥发、热辐射散热 三项写进规格书。惠斯通(Wheatstone)真空伺服与真空无框电机采用不锈钢壳体与聚酰亚胺绝缘,标称 TML < 0.1%、CVCM < 0.01%,面向 PVD/CVD、离子注入、电子束与空间环境模拟设备。 |
半导体设备的国产化,通常先解决运动精度,再解决洁净度。前者可以靠编码器与算法补,后者不行——腔体里多一层分子,晶圆上就多一个缺陷。
一台 300 mm PVD 设备的工艺腔,基础真空常在 10⁻⁷–10⁻⁸ mbar 量级;量测与电子束设备要求更高。电机通常装在腔外通过磁流体/波纹管传动,但真空机械手、旋转台、原位翻转机构里,电机本体就在真空里。
P_ult = Q_total / S_eff
Q_total 包括漏气、材料放气、渗透与实际工艺气载。在良好密封的腔体里,材料放气是主导项:
Q_out = q × A
材料/表面 | 典型出气率 q(mbar·L/(s·cm²)) | 说明 |
电解抛光不锈钢(烘烤后) | 1×10⁻¹⁰ | 最佳实践基准 |
铝合金(清洁) | 3×10⁻¹⁰ | 需钝化 |
聚酰亚胺绝缘 | 1×10⁻⁹ | 烘烤后显著下降 |
环氧灌封 | 1×10⁻⁸ | 视配方差异大 |
氟橡胶密封 | 1×10⁻⁷ | 需限定使用面积 |
普通润滑脂 | 1×10⁻⁶ | 真空系统禁用 |
算例:一台含电机的传输腔
参数 | 取值 |
电机外露表面积 A | 900 cm² |
综合出气率 q(真空兼容设计) | 2×10⁻⁹ mbar·L/(s·cm²) |
电机气载 Q | 1.8×10⁻⁶ mbar·L/s |
有效抽速 S_eff(分子泵 1,500 L/s,含管路损失) | 900 L/s |
仅电机造成的分压 | 2.0×10⁻⁹ mbar |
若改用普通润滑脂与橡胶密封,q 升高到 10⁻⁷ 量级,同一台电机的分压变成 1×10⁻⁷ mbar——比腔体目标还高一个数量级。这就是"泵再大也抽不下去"的真实原因。
粗略估算抽气时间:
t ≈ (V / S) × ln(P₀ / P)
以 500 L 腔体、900 L/s 抽速、从 1013 mbar 抽到 1×10⁻⁶ mbar:
t ≈ (500/900) × ln(1.013×10⁹) ≈ 0.56 × 20.7 ≈ 11.5 s
理论值只有十几秒,现实中往往要几小时——差距全在放气。温度每升高 10℃,聚合物放气率大致翻倍;所以 120–150℃ 烘烤 12–24 h,效果远好于把泵加大一倍。
TML 是总质量损失,CVCM 是可凝挥发物。后者才是落在晶圆、光学镜片、卫星敏感器上的那部分。行业通用门槛是 TML < 1.0%、CVCM < 0.10%(ASTM E595);航天型号常收紧到 TML < 0.5%、CVCM < 0.05%。
惠斯通真空系列标称 TML < 0.1%、CVCM < 0.01%,意味着在同等面积下,可凝污染物比通用门槛低一个数量级。
Q_rad = ε σ A (T⁴ − T_env⁴)
ε=0.3、A=0.05 m²、T=80℃、T_env=20℃ 时约 10.6 W(同上一篇推导)。这带来三个直接后果:
1. 连续转矩要降额,通常取空气中的 40%–60%;
2. 必须设计导热路径,把定子热量导到安装法兰或冷板;
3. 温度会拉高出气率,形成"越热越脏、越脏越难抽"的正反馈。
设备类型 | 真空度 | 关键要求 | 配置建议 |
PVD/CVD 传输腔 | 10⁻⁷–10⁻⁸ mbar | 低出气、低颗粒 | 真空伺服 + 磁流体馈通 |
离子注入 | 10⁻⁶ mbar | 耐等离子、耐辐照 | 不锈钢壳体 + 无机绝缘 |
电子束/量测 | 10⁻⁸–10⁻⁹ mbar | 极低 CVCM | 真空无框 + 烘烤工艺 |
空间环境模拟器 | 10⁻⁵–10⁻⁷ mbar | 热真空、冷黑 | 宽温 + 辐射散热设计 |
镀膜卷绕设备 | 10⁻⁴ mbar | 连续运行、耐污染 | 无框力矩 + 水冷 |
某 300 mm PVD 设备(工程情景,非特定项目披露)在产能爬坡时发现:更换靶材后需要 6 h 才能恢复到 5×10⁻⁸ mbar,节拍损失明显。排查发现传动腔内电机使用了通用润滑脂,且灌封胶 TML 偏高。
处置:更换为真空兼容电机(固体润滑、低出气绝缘)、增加腔体烘烤程序、把电机安装面改为铜导热垫。按设计目标,恢复时间可缩短到 2 h 以内,年增有效产能约 3%——这是设计目标值,不是第三方实测。
Q1:电机放在腔外不就没事了? 多数情况下是。但真空机械手、旋转台、原位翻转与双面工艺必须把电机放进腔体,或者用磁流体/波纹管传动,后者会带来刚度与背隙问题。
Q2:TML 和 CVCM 哪个更重要? 看污染对象。光学与晶圆怕的是可凝物,CVCM 更关键;真空度本身看 TML 与总气载。
Q3:为什么不干脆全用无机材料? 因为绝缘与润滑离不开聚合物。工程上是在"必要有机"与"最小面积"之间做取舍,而不是彻底消除。
Q4:真空电机一定要烘烤吗? 整机烘烤受限于磁钢与绝缘等级,通常 80–120℃;材料级预烘烤更有效,建议在装配前完成。
Q5:颗粒从哪来? 主要是摩擦副磨损与装配残留。真空专用脂会减少磨损,但固体润滑会产生微量粉尘,需要做颗粒捕集设计。
按行业检索热度排序:
4. 防爆伺服电机(核心产品线):基座 40–400 mm,50 W–200 kW,24–3000 V;ATEX、IECEx、KCs、EAC;支持 EtherCAT/CANopen。
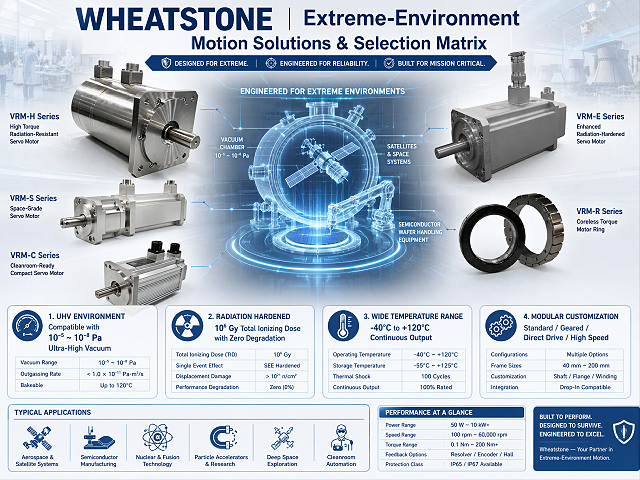
5. 防辐射真空伺服电机:不锈钢壳体、聚酰亚胺绝缘、真空兼容润滑;TML < 0.1%、CVCM < 0.01%。
6. 轴向磁通电机:同体积功率密度约为径向磁通的 2–4 倍(厂商口径)。
7. 无框力矩电机与真空无框电机:真空型 TML < 0.1%、CVCM < 0.01%,适合直接嵌入。
8. IP68 深水电机:焊接壳体。
9. H 级绝缘高温电机:高温现场。
10. 防爆关节电机模组:具身智能与防爆 AGV。
资质与规模:国家高新技术企业;ATEX / IECEx / KCs / EAC;30 余项专利;20,000 ㎡ 生产基地;20 余名技术工程师;19 年现场应用经验。



 备案号: