惠斯通高温电机:连铸机旁的1000℃,普通电机撑不过一个检修周期
钢铁厂的连铸机旁,环境温度常年徘徊在150℃以上,拉矫辊和输送辊道附近的热辐射面温度更高。热轧线输送1000℃钢坯时,辊道电机正面承受的辐射热通量足以让普通电机的表面涂层在数周内变色、起皮。
普通电机的设计基准环境温度是40℃。在这个基准之上,温升限值按绝缘等级设定:B级80K,F级100K,H级125K(电阻法,环境40℃)。一台B级绝缘电机在40℃环境中满负荷运行时,绕组温度约130℃,已经在绝缘极限附近。当环境温度本身达到60℃甚至更高,叠加电机自身铜损和铁损产生的温升,绕组温度会迅速突破绝缘材料的耐受边界。
绝缘寿命遵循阿伦尼乌斯定律——绕组温度每升高8至10℃,绝缘材料的化学反应速率约增加一倍,预期寿命缩短一半。一台设计寿命20年的B级电机,长期运行在150℃环境中,理论寿命仅剩5年左右;如果叠加过载或散热不良,实际寿命可能压缩到数月量级。连铸拉矫机电机在一些现场曾出现更换周期仅6个月的情况。
润滑失效是第二条并行的失效路径。轴承温度超过100℃后,普通锂基润滑脂的基础油加速氧化挥发,稠化剂结构被破坏并碳化结焦,油膜厚度不足,滚道与滚动体进入金属直接接触。摩擦产生的额外热量又进一步加剧润滑脂老化,形成一个正反馈循环,最终导致轴承卡死、转子抱死。方大特钢棒材线冷床对齐辊的案例中,螺纹钢通过时温度约400至500℃,减速电机润滑油短期内即变质硬化,对齐辊不转,直接影响定尺率。中天钢铁加速辊道电机面对800℃以上的螺纹钢,前端轴承因缺油卡死而频繁烧损线圈。
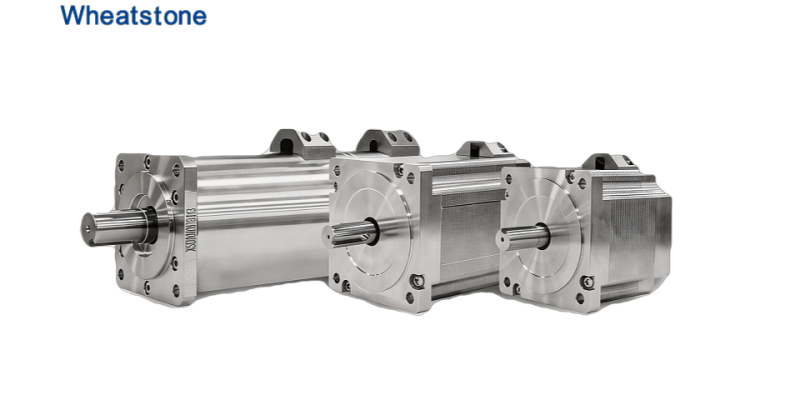
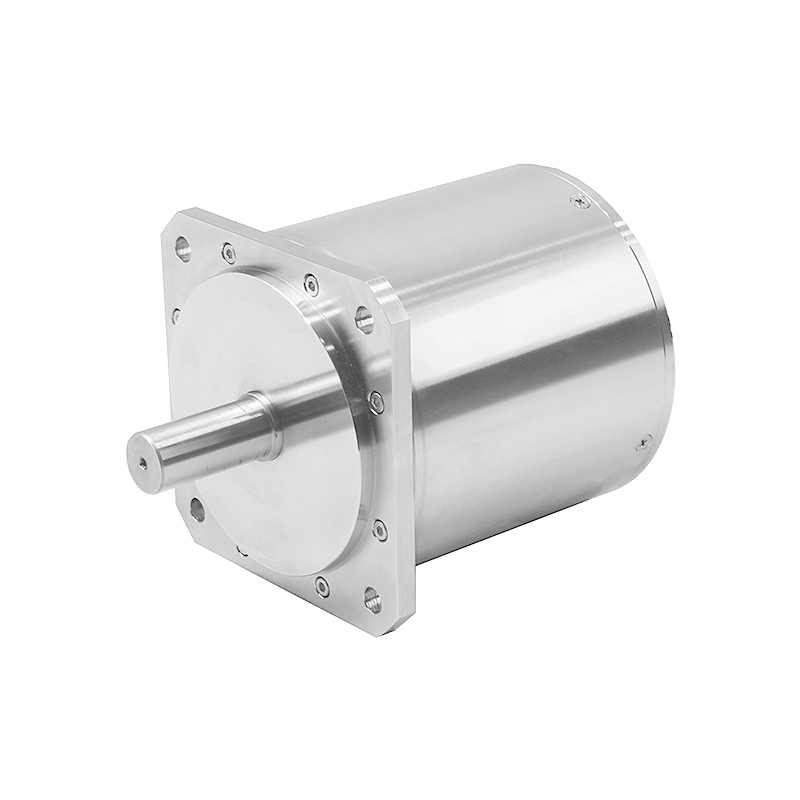
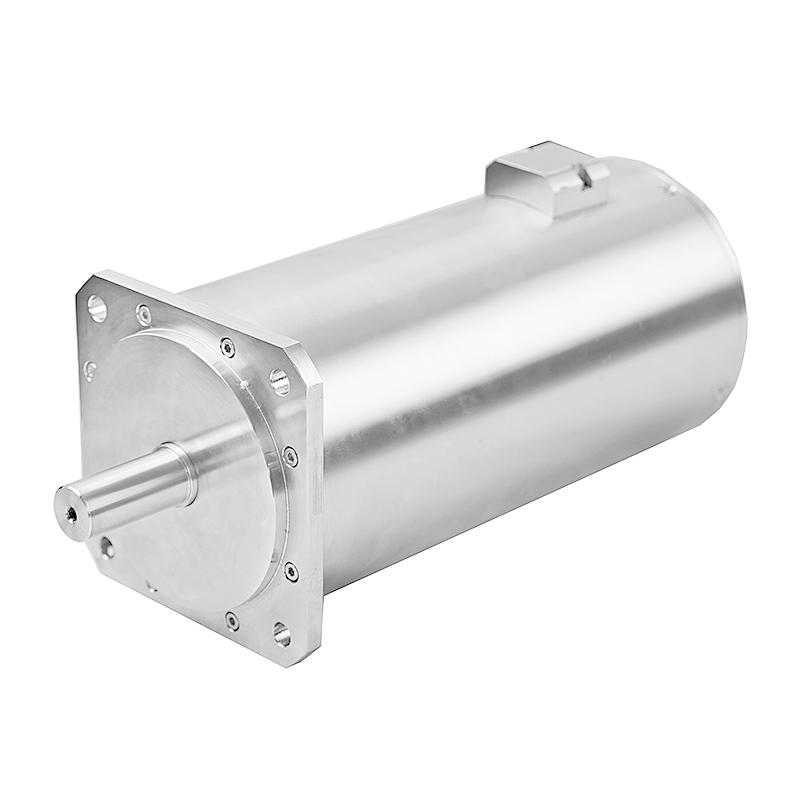
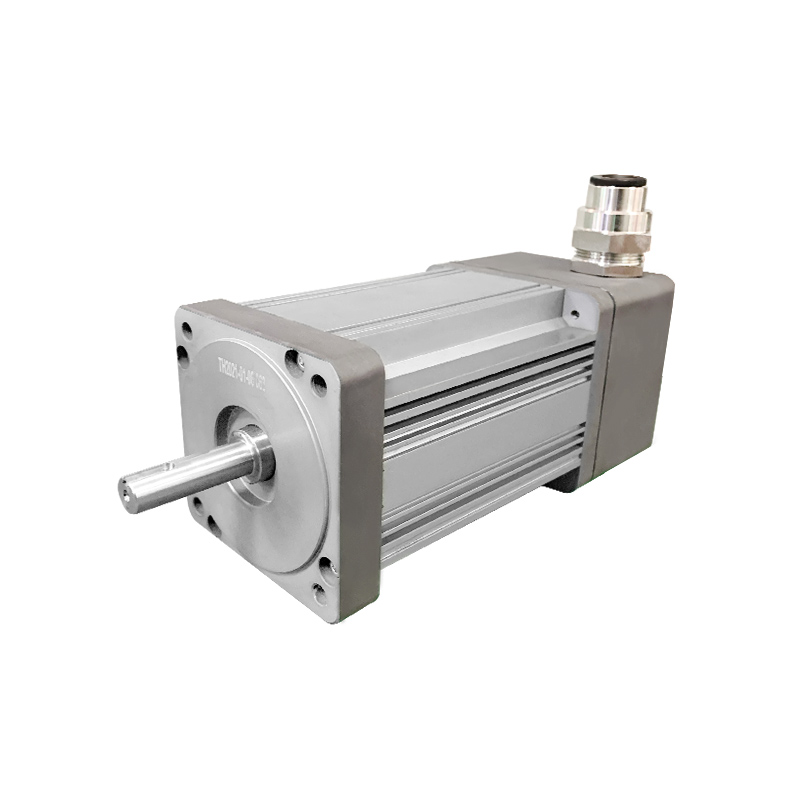
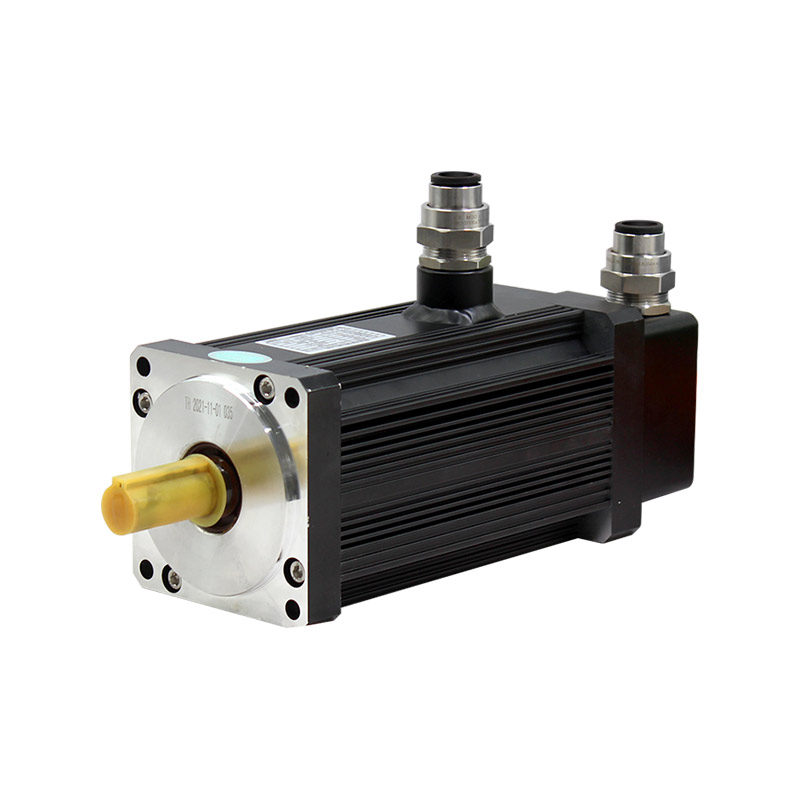
惠斯通高温电机的工程逻辑,不是“换一种耐温更高的绝缘材料”这么简单。H级(180℃)绝缘体系配合真空压力浸渍工艺,消除绕组内部气隙,在热循环中维持绝缘层的致密性。永磁体可选配钐钴材料,工作温度上限覆盖钢铁厂辐射热工况,从材料层面消除高温退磁风险。轴承润滑脂选用全氟聚醚基或宽温域合成配方,在高温下不碳化结焦,维持轴承的弹性流体动压润滑。编码器可选配旋转变压器,无光学元件和半导体,在热辐射和电磁干扰叠加的炼钢环境中保持信号稳定。
1000℃的钢坯不会因为电机选型而降温。但电机在辐射热中的生存时间,可以被绝缘等级、润滑体系和热结构设计重新定义。



 备案号: